Ultradźwiękowe smarownice łożysk. Akustyczna detekcja tarcia zapobiega niszczącemu „przesmarowaniu”

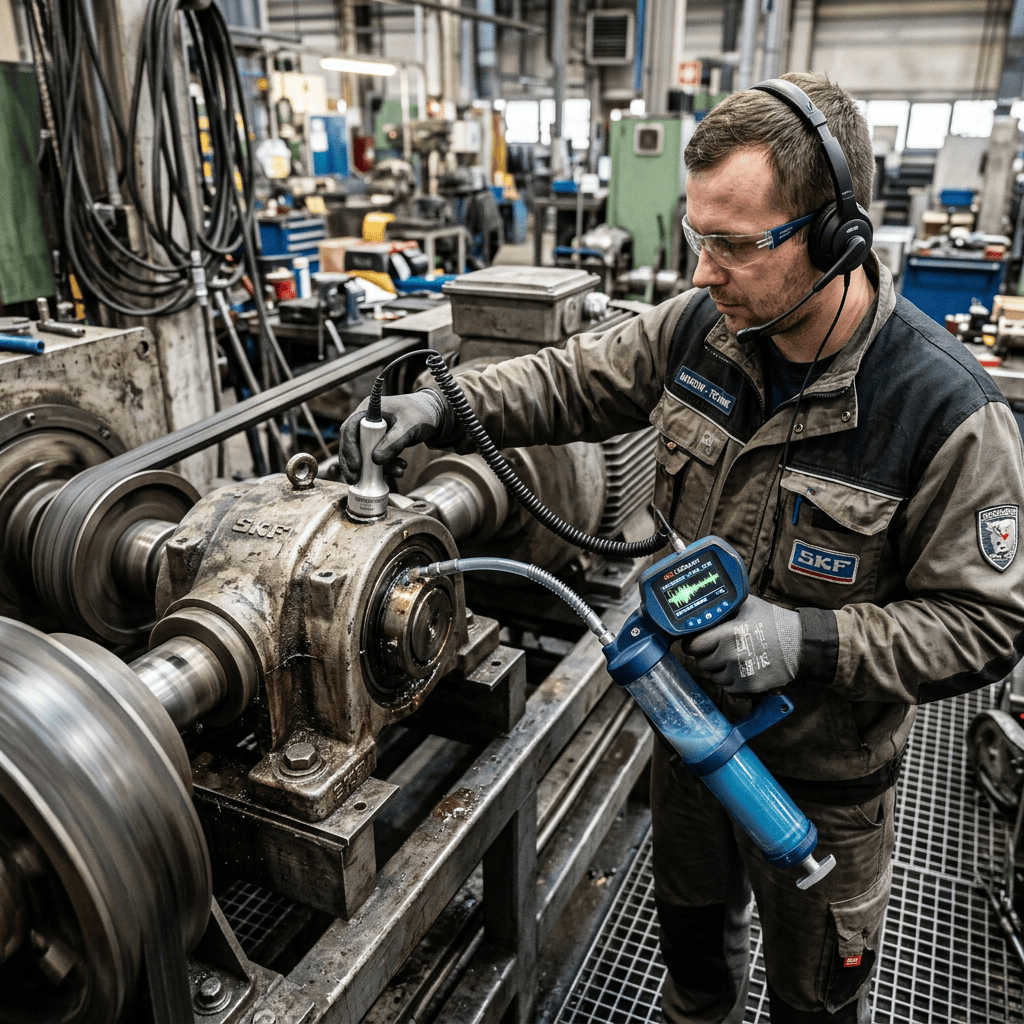
Zarządzanie filmem smarnym w oparciu o emisję akustyczną wysokiej częstotliwości
Jednym z największych paradoksów w działach Utrzymania Ruchu jest fakt, że ponad 40% przedwczesnych awarii łożysk tocznych wynika bezpośrednio z nadmiaru nałożonego smaru. Tradycyjna, zakorzeniona od dekad metoda smarowania opiera się na kalendarzu (Time-Based Lubrication) i archaicznej jednostce pomiarowej, jaką jest „ilość naciśnięć praski”. Mechanik podchodzi do potężnej oprawy łożyskowej na głównym wentylatorze odciągowym i rutynowo ładuje w nią trzy porcje smaru, nie mając najmniejszego pojęcia o faktycznym stanie węzła tarcia.
Fizyka tego błędu jest bezlitosna. Jeżeli łożysko nie potrzebowało nowego środka smarnego, wpompowana porcja drastycznie zwiększa ciśnienie wewnątrz żeliwnej oprawy. Pierwszą ofiarą są delikatne uszczelniacze wargowe, które ulegają mechanicznemu rozerwaniu, otwierając drogę dla pyłu z hali. Następnie uwięziony, gęsty smar poddawany jest intensywnemu zjawisku tzw. „masłowania” (churning). Generuje to gigantyczny wzrost temperatury wewnątrz oprawy, co błyskawicznie wypala bazę olejową ze smaru i prowadzi do zatarcia bieżni.
Akustyczne sprzężenie zwrotne z dozownikiem smaru
Całkowite odejście od zgadywanek na rzecz smarowania opartego na rzeczywistym stanie węzła (Condition-Based Lubrication) umożliwiają innowacyjne Ultradźwiękowe Praski Smarowe (Acoustic Grease Guns). Narzędzie to, w obudowie przypominającej standardową smarownicę akumulatorową, kryje zaawansowany detektor akustyczny.
Mechanik zapina końcówkę na kalamitkę, a zintegrowany z wężem czujnik piezoelektryczny natychmiast zaczyna „nasłuchiwać” łożyska w paśmie ultradźwięków (najczęściej 30 kHz). Jeżeli łożysko wykazuje wysoki poziom decybeli, jest to niezbity dowód na przerwanie filmu smarnego. Mechanik zaczyna wtłaczać smar, a z każdym wprowadzonym gramem hałas akustyczny prezentowany na ekranie cyfrowym maleje. Gdy wartość w dB przestaje spadać, system automatycznie odcina dopływ praski. Węzeł jest nasycony w punkt.
Wymiana zatartego łożyska na głównej linii produkcyjnej to koszt sięgający kilkudziesięciu tysięcy złotych z tytułu samego przestoju. Sprzętowa kontrola procesu smarowania ucina temat błędów ludzkich. Dodatkowo, nowoczesne praski umożliwiają Głównemu Mechanikowi udowodnienie przed audytorami ISO, że gospodarka smarownicza w zakładzie prowadzona jest w oparciu o twarde dane trybologiczne.

Author: INTEGRATORPRZEMYSŁOWY.PL