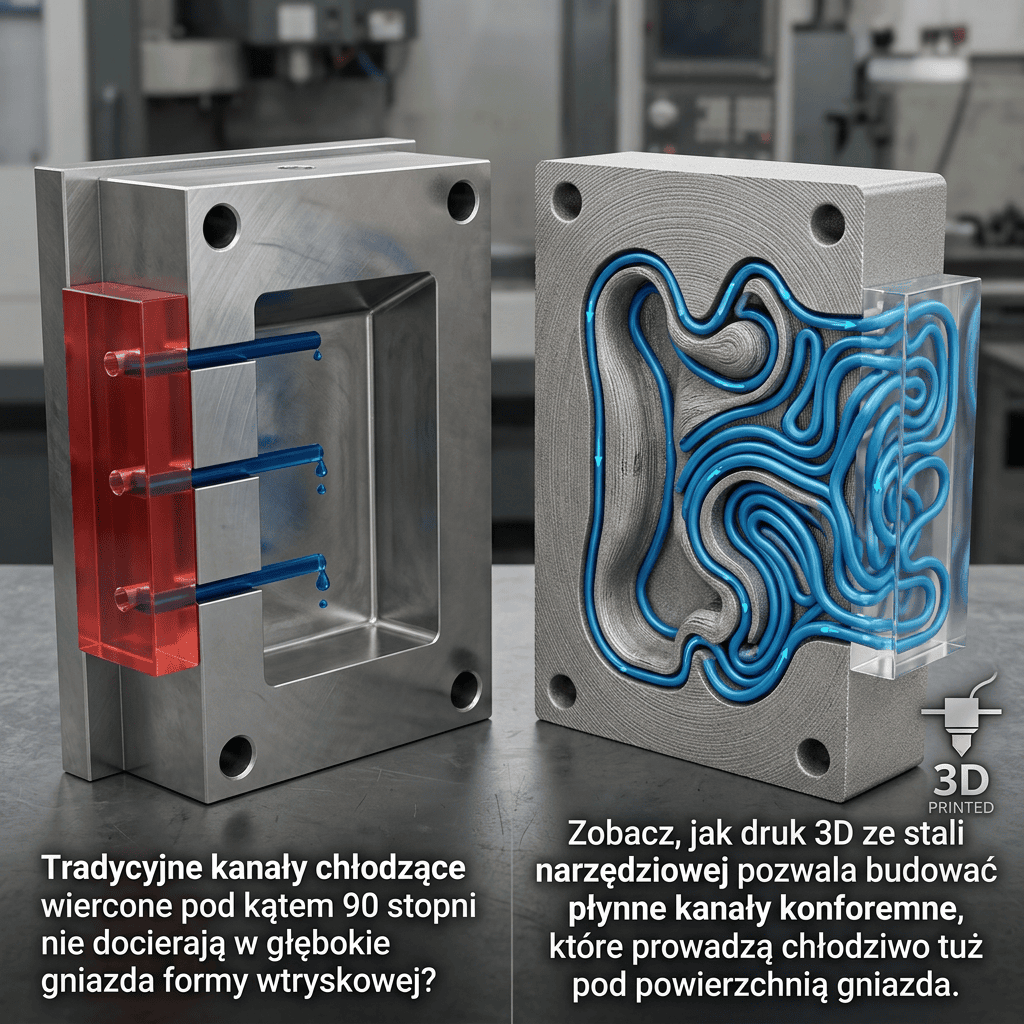
Chłodziwo podążające krok w krok za kształtem wypraski
Każdy przetwórca tworzyw sztucznych wie, że czas chłodzenia to ponad pół całego cyklu wtrysku. Gdy wypraska ma skomplikowane żebra, cienkie ścianki lub głębokie wybrania, klasyczne wiertło nie jest w stanie doprowadzić tam wody. Proste, wiercone pod kątem 90 stopni kanały chłodzące tworzą w gnieździe „gorące plamy” (Hot Spots). Efekt? Tworzywo stygnie nierównomiernie, uszczelki i obudowy skręcają się w „banan”, a brak trzymania wymiarów podbija współczynnik odrzutów (Scrap Rate).
Narzędziownie przechodzą na produkcję insertów form przy pomocy **Metalowego Druku 3D (L-PBF / DMLS ze stali maraging)** z tzw. **Chłodzeniem Konforemnym (Conformal Cooling)**.
Drukarka 3D spieka proszek stalowy warstwa po warstwie, budując wewnątrz insertu płynne, spiralne kanały wodne o dowolnym przekroju, które idealnie „opływają” geometrię gniazda w stałej odległości 2–3 mm od powierzchni wypraski.
Co to daje w tłoczni tworzyw?
- Skrócenie czasu chłodzenia o 30–40%: Forma szybciej oddaje ciepło, a wtryskarka bije rekordy wydajności na tej samej hali.
- Równomierny skurcz tworzywa: Eliminacja naprężeń wewnętrznych, bananowych skręceń i zapadów na grubych ściankach.
- Zero zaślepek i ryzyka wycieku: Brak poprzecznych otwierań technologicznych i gwintowanych korków wewnątrz formy.
Opracowano na podstawie raportów Metal AM Magazine, publikacji Formnext oraz badań procesowych Plastics Technology.

Author: INTEGRATORPRZEMYSŁOWY.PL