Wanny z kwasem fosforowym i oczyszczalnie ścieków idą do likwidacji! Ablacja laserowa 3 kW czyści i teksturyzuje stal pod lakier z prędkością 15 m²/h


Wanny z kwasem fosforowym i oczyszczalnie ścieków idą do likwidacji! Ablacja laserowa 3 kW czyści i teksturyzuje stal pod lakier z prędkością 15 m²/h
Mokra chemia i strumieniowo-ścierne śrutowanie to największe wąskie gardła współczesnych lakierni. Wysokomocowe lasery impulsowe MOPA prowadzone przez wirujące lustra poligonalne łączą odtłuszczanie, usuwanie zendry i strukturyzację powierzchni w jedną bezodpadową operację.
Pięta achillesowa lakierni: Kosztowne tunele chemiczne i wbijanie tłuszczu podczas śrutowania
Aby powłoka proszkowa, poliuretanowa lub kataforetyczna (KTL) osiągnęła klasę korozyjności C4/C5-M wg ISO 12944, powierzchnia metalu musi być idealnie wolna od olejów konserwujących, smarów z tłoczenia, tlenków oraz zendry walcowniczej, a także posiadać rozwiniętą topografię zwiększającą powierzchnię styku. W tradycyjnych zakładach odpowiada za to ciąg wanien natryskowych lub zanurzeniowych: odtłuszczanie alkaliczne w temperaturze 60–65°C, płukanie w wodzie demineralizowanej, fosforanowanie żelazowe lub cynkowe, pasywacja oraz energochłonny piec suszący wodę (120°C) przed wejściem detalu do kabiny lakierniczej.
Alternatywna obróbka strumieniowo-ścierna (śrutowanie w komorach wirnikowych) rodzi z kolei inny krytyczny defekt: jeżeli na salę śrutowniczą trafi detal pokryty filmem olejowym z obróbki skrawaniem lub konserwacji hutniczej, uderzające ziarna śrutu stalowego wbijają cząsteczki węglowodorów w głąb plastycznie odkształcanych mikroszczelin metalu i jednocześnie skażają całe złoże śrutu w maszynie. Podczas wygrzewania farby proszkowej w 190°C uwięziony pod powłoką olej odparowuje, tworząc kratery gazowe (pinholes) oraz powodując płatowe odspajanie lakieru.
Etap 1: Sublimacja Plazmowa Zanieczyszczeń
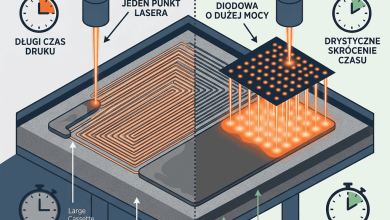
Wiązka lasera światłowodowego o mocy średniej 2000–3000 W generuje impulsy nanosekundowe (czas trwania 30–100 ns) o szczytowej mocy impulsowej sięgającej ponad 150 kW. Ponieważ próg ablacji (odparowania) dla związków organicznych (oleje, smary) oraz tlenków i zendry jest znacznie niższy niż dla krystalicznego podłoża metalicznego, zanieczyszczenia w ułamku mikrosekundy przechodzą w stan zjonizowanej plazmy i gazu. Zjawisko fali uderzeniowej odrywa cząstki bez nagrzewania rdzenia detalu, a opary są w 99,9% odsysane bezpośrednio z pierścienia głowicy do stacji filtracyjnej z węglem aktywnym.
Etap 2: Skaner Poligonalny (Prędkość 50–100 m/s)
Dotychczasowe czyściarki laserowe (o mocy 100–500 W) z klasycznymi lusterkami galwanometrycznymi były zbyt wolne do zastosowań w ciągłych liniach produkcyjnych. Przełomem okazało się sprzężenie źródła 3 kW z głowicą wyposażoną w 8-kątne lustro poligonalne wirujące z prędkością 30 000 obr./min. Wiązka omiata detal z prędkością liniową do 100 m/s, co pozwala na osiągnięcie wydajności oczyszczania do stopnia Sa 3 na poziomie 15–18 m²/h i pełną synchronizację z prędkością przenośnika podwieszonego lakierni.
Laserowe Teksturowanie Kotwicy Mechanicznej i Aktywacja Swobodnej Energii Powierzchniowej
Dzięki architekturze MOPA (Master Oscillator Power Amplifier) sterownik lasera może w ułamku sekundy zmienić profil czasowy oraz częstotliwość impulsów (w zakresie 50 kHz – 2 MHz), wywołując kontrolowane mikro-przetopienie wierzchołków metalu o głębokości 10–25 μm. Na powierzchni powstaje izotropowa siatka mikro-kraterów z nawisami (podcięciami w kształcie jaskółczego ogona), a swobodna energia powierzchniowa metalu przekracza 72 mN/m (całkowita zwilżalność, kąt zwilżania zbliżony do 0°). Stopiony proszek lakierniczy lub klej konstrukcyjny epoksydowy zostaje zassany kapilarnie w podcięcia, podnosząc wytrzymałość na odrywanie (test Pull-Off wg ISO 4624) ze standardowych 12 MPa do ponad 20 MPa.
Zastosowania selektywne i bilans ekonomiczny na hali
W obróbce strumieniowo-ściernej i chemicznej obrobione na gotowo przylgnie łożyskowe oraz otwory gwintowane muszą być ręcznie oklejane taśmami lub zatykane korkami silikonowymi. Głowica laserowa sterowana z robota 6-osiowego czyści i teksturyzuje powierzchnię z dokładnością krawędziową do 0,1 mm, omijając strefy pasowane bez jakiegokolwiek maskowania ręcznego.
Tunel natryskowy wraz z piecem suszącym wodę zużywa od 250 do 450 kW mocy cieplnej i elektrycznej. Zrobotyzowana cela z laserem światłowodowym 3 kW (sprawność elektro-optyczna powyżej 35%), chłodziarką (chillerem) i wyciągiem spalin pobiera z sieci łącznie zaledwie 11–13 kW mocy elektrycznej, redukując koszty przygotowania powierzchni o ponad 80%.
Czołowi Producenci Przemysłowych Systemów Ablacji 3 kW
Niemiecki pionier wysokomocowych systemów ablacji światłowodowej z głowicami pryzmatycznymi i poligonalnymi do pracy w zrobotyzowanych liniach lakierniczych i spawalniczych.
Zautomatyzowane cele in-line do selektywnego odtłuszczania, usuwania tlenków Al2O3 z odlewów aluminiowych i teksturowania pod klejenie strukturalne.
Przemysłowe źródła krótkich i ultrakrótkich impulsów zapewniające powtarzalną chropowatość Rz i pasywację termiczną powierzchni bez mikropęknięć.
| Parametr Procesu | Tunel Chemiczny (Fosforanowanie) | Śrutowanie Strumieniowo-Ścierne | Ablacja Laserowa MOPA 3 kW |
|---|---|---|---|
| Zużycie mediów i odpad wtórny | Tony wody, kwasów i toksycznego szlamu | Zużycie śrutu i zapylenie do utylizacji | Zero chemii i ścierniwa (Tylko prąd ~12 kW) |
| Usuwanie olejów i smarów | Tak (Wymaga gorącej kąpieli 65°C) | Nie (Wbija tłuszcz w głąb kraterów metalu) | 100% odparowania (Sublimacja plazmowa) |
| Możliwość obróbki selektywnej | Brak (Kąpiel całego detalu) | Wymaga czasochłonnego maskowania | Precyzja krawędzi co do 0,1 mm z robota |
| Piec suszący przed lakierowaniem | Wymagany (Odparowanie wody w 120°C) | Niewymagany (Ale wymaga odpylania) | Zbędny (Proces całkowicie suchy w 25°C) |
| Przyczepność powłoki (Pull-Off) | 10 – 13 MPa | 14 – 16 MPa | 18 – 21 MPa (Mikro-kotwica kraterowa) |

Author: INTEGRATORPRZEMYSŁOWY.PL