Piec topielny i wybuchowy gaz SF6 znikają z odlewni! Formowanie tiksotropowe magnezu z granulatu (Thixomolding) redukuje porowatość korpusów do 0,2%


Piec topielny i wybuchowy gaz SF6 znikają z odlewni! Formowanie tiksotropowe magnezu z granulatu (Thixomolding) redukuje porowatość korpusów do 0,2%
Przejście ze stanu ciekłego na stan półstały (Semi-Solid Metal Processing) rewolucjonizuje produkcję cienkościennych obudów napędów, radiatorów i korpusów przekładni. Zamiast niebezpiecznego topienia wsadu w tyglu, magnez jest uplastyczniany ślimakiem jak polimer i wtryskiwany laminarnie bez zamykania pęcherzy gazu.
Stopy magnezu (takie jak AZ91D czy AM60B) przy gęstości 1,81 g/cm³ są o 33% lżejsze od aluminium i wykazują znakomitą zdolność tłumienia drgań mechanicznych oraz ekranowania fal elektromagnetycznych (EMC). Mimo to większość zakładów unika ich jak ognia z uwagi na skrajne zagrożenie pożarowe tradycyjnego odlewania wysokociśnieniowego (HPDC – High-Pressure Die Casting).
Patologia klasycznego odlewania HPDC
Utrzymywanie płynnego magnezu w temperaturze 670–700°C wymusza ciągłe podawanie sześciofluorku siarki (SF6) – gazu o potencjale cieplarnianym 23 500 razy wyższym niż CO2. Podczas wtrysku rzadki metal (lepkość porównywalna z wodą) wpada do gniazda formy z prędkością 40–60 m/s. Powstaje gwałtowna turbulencja i rozpylenie czoła strugi, które zamyka powietrze wewnątrz odlewu. Porowatość sięga 3–5%, co wyklucza spawanie detalu oraz obróbkę cieplną T6 (pęcherze gazu puchną w piecu).
Mechanika procesu Thixomolding
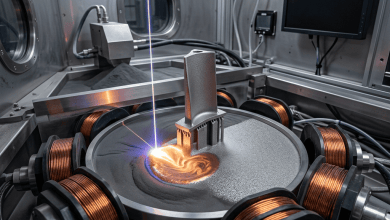
Do zasobnika maszyny zasypuje się zimny granulat magnezowy w temperaturze otoczenia. W zamkniętym cylindrze grzanym indukcyjnie (w osłonie niewielkiej ilości czystego argonu) obracający się ślimak ścina materiał w temperaturze 565–585°C (obszar między liniami solidus i liquidus). Ścinanie mechaniczne łamie gałęziste dendryty, tworząc zawiesinę kulistych cząstek fazy stałej (udział 30–50%) w osnowie ciekłej.
Zjawisko Tiksotropii: Laminarny Wpływ i Trzykrotny Wzrost Trwałości Formy
Półciekły szlam magnezowy w spoczynku ma konsystencję gęstej pasty, jednak pod wpływem gwałtownego naprężenia ścinającego podczas ruchu ślimaka w przód (z prędkością 2,5 m/s) jego lepkość spada tysiąckrotnie. Czoło strugi nie rozpryskuje się na ściankach, lecz wypełnia gniazdo w sposób całkowicie laminarny, wypychając powietrze przed sobą do kanałów odpowietrzających. Ponieważ połowa metalu jest już w stanie stałym w momencie wtrysku, skurcz krzepnięcia spada o 50%, a temperatura procesu niższa o 100°C eliminuje pęknięcia cieplne matryc ze stali 1.2344 (H13).
Kluczowi Producenci Maszyn do Thixomoldingu
Światowy lider maszyn ślimakowych o sile zwarcia do 1600 ton, wyposażonych w bimetaliczne cylindry odporne na korozyjne działanie magnezu.
Wysokowydajne gniazda produkcyjne z zamkniętą pętlą sterowania hydrauliką wtrysku osiągające przyspieszenia ślimaka do 15G.
Zintegrowane systemy do wielkogabarytowych odlewów cienkościennych (ścianki od 0,6 mm) z czasem cyklu skróconym o 30% względem HPDC.
| Parametr Procesowy | Odlewanie Ciśnieniowe (HPDC) | Formowanie Tiksotropowe (Thixomolding) |
|---|---|---|
| Temperatura metalu we wtrysku | 670 – 700°C (100% fazy ciekłej) | 570 – 585°C (40% fazy stałej) |
| Osłona gazowa i piec topielny | Wymagany piec i toksyczny gaz SF6 | Brak pieca (Zimny granulat + Argon) |
| Porowatość wewnętrzna odlewu | 2,5 – 5,0% objętości | 0,1 – 0,25% (Szczelność ciśnieniowa) |
| Żywotność matrycy stalowej H13 | 80 000 – 120 000 wtrysków | 250 000 – 350 000 wtrysków |

Author: INTEGRATORPRZEMYSŁOWY.PL