Dokręcanie na moment obrotowy to czysta loteria! Piezo-falowód w rdzeniu śruby mierzy bezpośrednie naprężenie z dokładnością do 1%

Dokręcanie na moment obrotowy to czysta loteria! Piezo-falowód w rdzeniu śruby mierzy bezpośrednie naprężenie z dokładnością do 1%
Poleganie na kluczach dynamometrycznych w krytycznych węzłach mechanicznych to iluzja kontroli. Zmienny współczynnik tarcia fałszuje siłę docisku o ponad 30%. Bezpośredni pomiar czasu przejścia fali ultradźwiękowej w rdzeniu śruby M20–M64 eliminuje ryzyko zmęczeniowego ścięcia złącza.
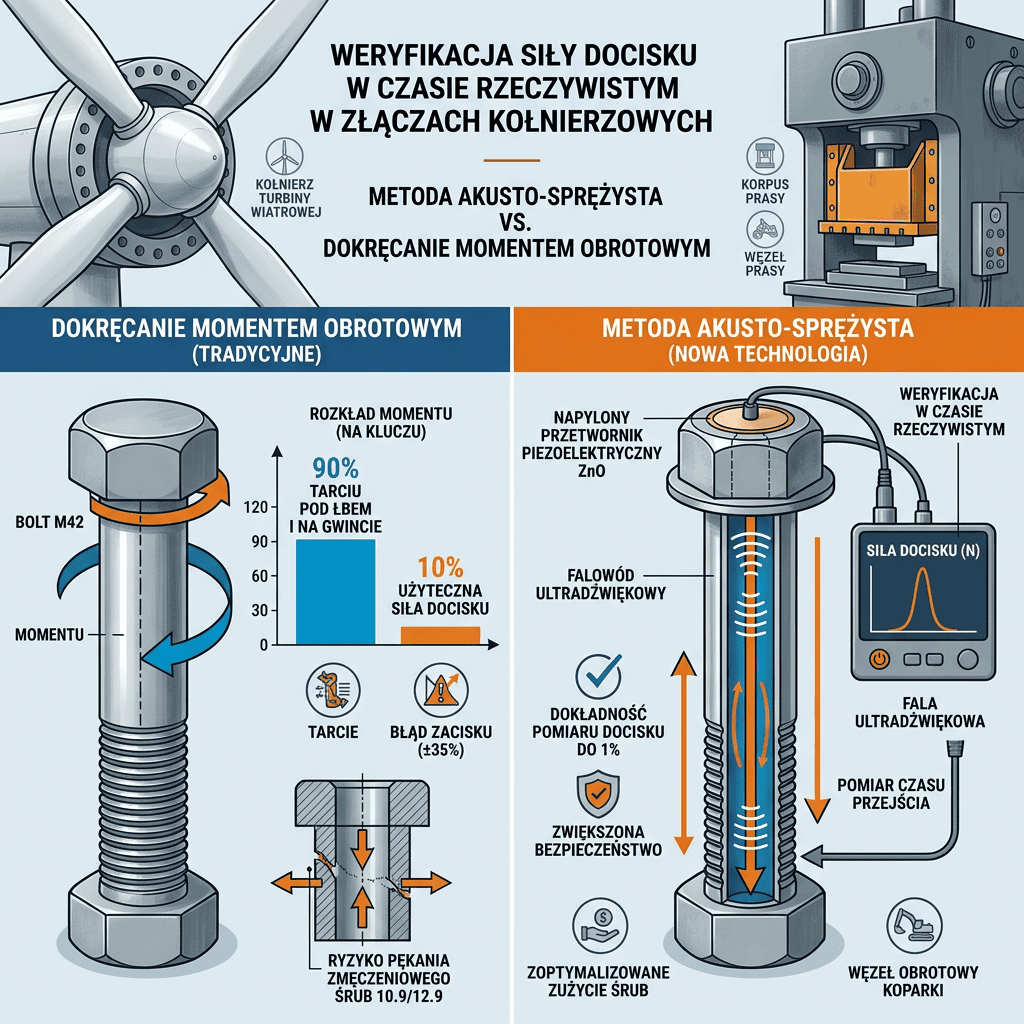
W złączach kołnierzowych aparatury ciśnieniowej, łożyskach wieńcowych turbin wiatrowych czy węzłach mocowania kolumn pras hydraulicznych siła zacisku (Clamping Force Fv) decyduje o bezpieczeństwie całej instalacji. Powszechnie stosowana metoda dokręcania na zadany moment obrotowy (Torque Tightening) bazuje na uproszczonym równaniu Kellermanna-Kleina. W rzeczywistości przemysłowej zaledwie 10% do 15% przyłożonego momentu obrotowego przekształca się w pożądane naprężenie osiowe śruby.
Pozostałe 85–90% energii jest bezpowrotnie rozpraszane na pokonanie tarcia w zwojach gwintu (μth) oraz tarcia pod łbem śruby lub nakrętki (μb). Minimalna różnica w ilości nałożonego smaru, mikrokorozja czy drobna niedokładność obróbki cieplnej stali powoduje, że dwie śruby dokręcone tym samym certyfikowanym kluczem dynamometrycznym mogą różnić się rzeczywistą siłą naciągu o ponad 35%. Skutkiem jest poluzowanie złącza pod obciążeniem dynamicznym lub przeciagniecie materiału ponad granicę sprężystości Rp0.2.
1. Zjawisko akusto-sprężystości (Acoustoelastic Effect)
Opublikowane wczoraj rozwiązanie eliminuje pośredni pomiar momentu obrotowego na rzecz bezpośredniego badania stanu naprężeń wewnątrz rdzenia śruby. Na płasko zeszlifowanym czole łba śruby nanosi się w procesie magnetronowego rozpylania PVD cienką warstwę (ok. 3 μm) piezoelektrycznego tlenku cynku (ZnO) lub azotku glinu (AlN), zabezpieczoną metaliczną elektrodą kontaktową:
Fizyka pomiaru: Zmiana prędkości fali pod wpływem naprężenia jednoosiowego
Głowica bezkontaktowa lub pistolet dokręcający generuje impuls elektryczny, który wzbudza w warstwie ZnO podłużną falę ultradźwiękową o częstotliwości 15 MHz. Fala wędruje przez całą długość trzpienia śruby, odbija się od jej przeciwległego końca i powraca do czujnika. Zgodnie z teorią akusto-sprężystości czas przejścia fali (Time of Flight – ToF) zależy od dwóch składowych: fizycznego wydłużenia sprężystego śruby (ΔL) oraz spadku prędkości propagacji fali dźwiękowej pod wpływem naprężenia rozciągającego (ΔV/V = K · σ).
Dedykowany mikroprocesor przelicza różnicę czasową z rozdzielczością pikosekundową, podając operatorowi na wyświetlaczu klucza rzeczywistą siłę napięcia wstępnego z laboratoryjną dokładnością ±1%, całkowicie uniezależniając montaż od stopnia zaolejenia gwintu.
2. Producenci i wdrożenia systemów inteligentnych połączeń gwintowanych
Zintegrowane napinacze wielośrubowe z ciągłym monitoringiem ultradźwiękowym dla połączeń w energetyce atomowej i wieńcach obrotowych żurawi offshore.
Śruby przemysłowe ze zintegrowanym przetwornikiem akustycznym i modułem radiowym transmitującym dane o luzowaniu połączenia bezpośrednio do systemu SCADA.
Kotwy mechaniczne dużej nośności z głowicą do natychmiastowej weryfikacji siły zakotwienia w betonie bez konieczności niszczących prób wyrywania.
3. Zestawienie metod kontroli naciągu śrub klasy 10.9 (M30x200 mm)
| Metoda Montażu | Rozrzut Siły Naciągu (ΔF) | Wpływ Jakości Smarowania | Możliwość Kontroli Podczas Eksploatacji |
|---|---|---|---|
| Klucz dynamometryczny ręczny | ± 30% do ± 35% | Krytyczny (Wymaga stałego μ) | Brak (Wymaga ponownego ruszenia śruby) |
| Dokręcanie kątowe (Torque + Angle) | ± 15% do ± 18% | Średni (Wpływ na punkt startu kąta) | Brak |
| Hydrauliczny napinacz śrub (Bolt Tensioner) | ± 8% do ± 12% | Znikomy | Tylko podczas montażu |
| Piezo-falowód ZnO (Acoustoelastic ToF) | ± 1.0% (Naprężenie rzeczywiste) | Absolutnie zerowy | Natychmiastowa inspekcja w 0.5 s |
Wyeliminowanie błędu tarcia pozwala konstruktorom zmniejszyć średnicę śrub w projektowanych maszynach o jeden rozmiar (np. z M36 na M30), redukując masę konstrukcji stalowej o 14% przy jednoczesnym wyeliminowaniu ryzyka nagłego zmęczeniowego zerwania śruby pod wpływem wibracji.
Initiate Your Polish Market Expansion Today
Explore our portal ecosystem or schedule an introductory strategic session to review custom Value-Added Distribution (VAD) representation, technical feature roadmaps, and B2B exposure packages for your hardware line. Gain immediate access to 300,000+ monthly Polish engineers, plant managers, and procurement leaders[cite: 4].
Explore Portal: https://integratorprzemyslowy.eu

Author: INTEGRATORPRZEMYSŁOWY.PL