Wytnij smarownice z maszyn CNC! Powłoka ta-C osiąga super-poślizg na sucho przy 3000 obr./min

Wytnij smarownice z maszyn CNC! Powłoka ta-C osiąga super-poślizg na sucho przy 3000 obr./min
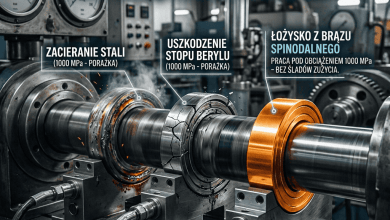
Przełamanie zjawiska sczepiania adhezyjnego w układach liniowych. Bezwodorowy tetraedryczny diament amorficzny eliminuje konieczność centralnego smarowania w strefach cleanroom.
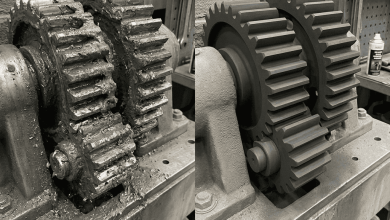
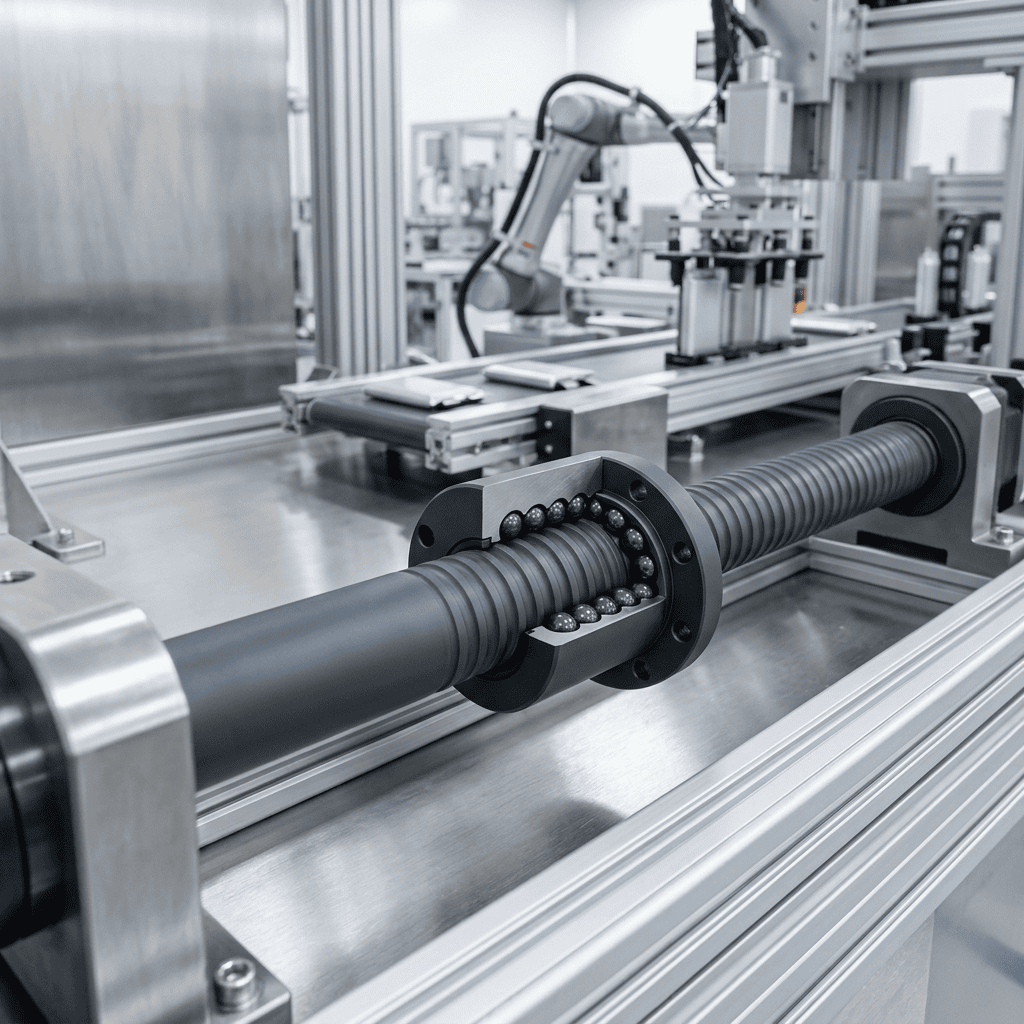
W automatycznych liniach produkcji elektrod do baterii litowo-jonowych obecność aerozolu olejowego jest krytycznym defektem dyskwalifikującym całe partie katod. Z kolei w centrach obróbki grafitu pył mineralny działa jak papier ścierny, wnikając w standardowy smar na śrubie tocznej i tworząc niszczącą pastę polerską. Inżynierowie mechanicy musieli dotąd wybierać między zatarciem łożyska tocznego na sucho a regularnym skażeniem detali.
Azotkowe kulki ceramiczne toczą się po nawęglonej bieżni z powłoką węglową bez transferu atomowego żelaza.
Stan super-poślizgu osiągany dzięki pasywacji powierzchniowej grupami hydroksylowymi z wilgoci resztkowej powietrza.
Udział wiązań sp³ diamentu > 85% zapobiega mikropittingowi pod obciążeniem dynamicznym do 45 kN.
Anatomia warstwy ta-C: PVD z łukiem filtrowanym
Zwykłe powłoki DLC (Diamond-Like Carbon) zawierają do 30% atomów wodoru, co w temperaturach powyżej 180°C prowadzi do ich degradacji termicznej i łuszczenia. Powłoka ta-C osadzana metodą łukowo-plazmową z filtracją magnetyczną (FCAPVD) jest całkowicie pozbawiona wodoru. W procesie próżniowym jony węgla bombardują stal łożyskową 100Cr6 z energią kinetyczną 100 eV, formując strukturę tetraedryczną o gęstości 3.2 g/cm³ – zbliżonej do naturalnego diamentu.
Laserowa kieszeniowa mikroretencja (Surface Texturing)
Powłoka na bieżni śruby nie jest idealnie płaska. Zintegrowana z procesem obróbka laserem pikosekundowym tworzy mikro-zagłębienia o średnicy 15 μm i głębokości 2 μm, pokrywające 8% powierzchni roboczej. Kieszenie te pełnią rolę pułapek na drobiny pyłu i zanieczyszczeń z zewnątrz, uniemożliwiając ich wprasowanie w bieżnię podczas przetaczania kulek przy prędkości do 3000 obr./min.
Wdrożenia w japońskich centrach obróbkowych THK Clean-Solid oraz NSK Precision potwierdziły brak śladów mikro-zatarć (brak sczepiania atomowego) po przebiegu 12 000 kilometrów suwu bezobsługowego. Wyeliminowanie pomp centralnego smarowania i przewodów elastycznych obniżyło masę suportu osi X o 8.5 kg, redukując błąd pozycjonowania dynamicznego o 35%.
Initiate Your Polish Market Expansion Today
Explore our portal ecosystem or schedule an introductory strategic session to review custom Value-Added Distribution (VAD) representation, technical feature roadmaps, and B2B exposure packages for your hardware line. Gain immediate access to 300,000+ monthly Polish engineers, plant managers, and procurement leaders.
Explore Portal: https://integratorprzemyslowy.eu

Author: INTEGRATORPRZEMYSŁOWY.PL