Wytaczanie głębokich otworów 12xD bez drgań chatter. Samozasilające się wytaczaki z tłumikiem magnetoreologicznym i generatorem piezoelektrycznym

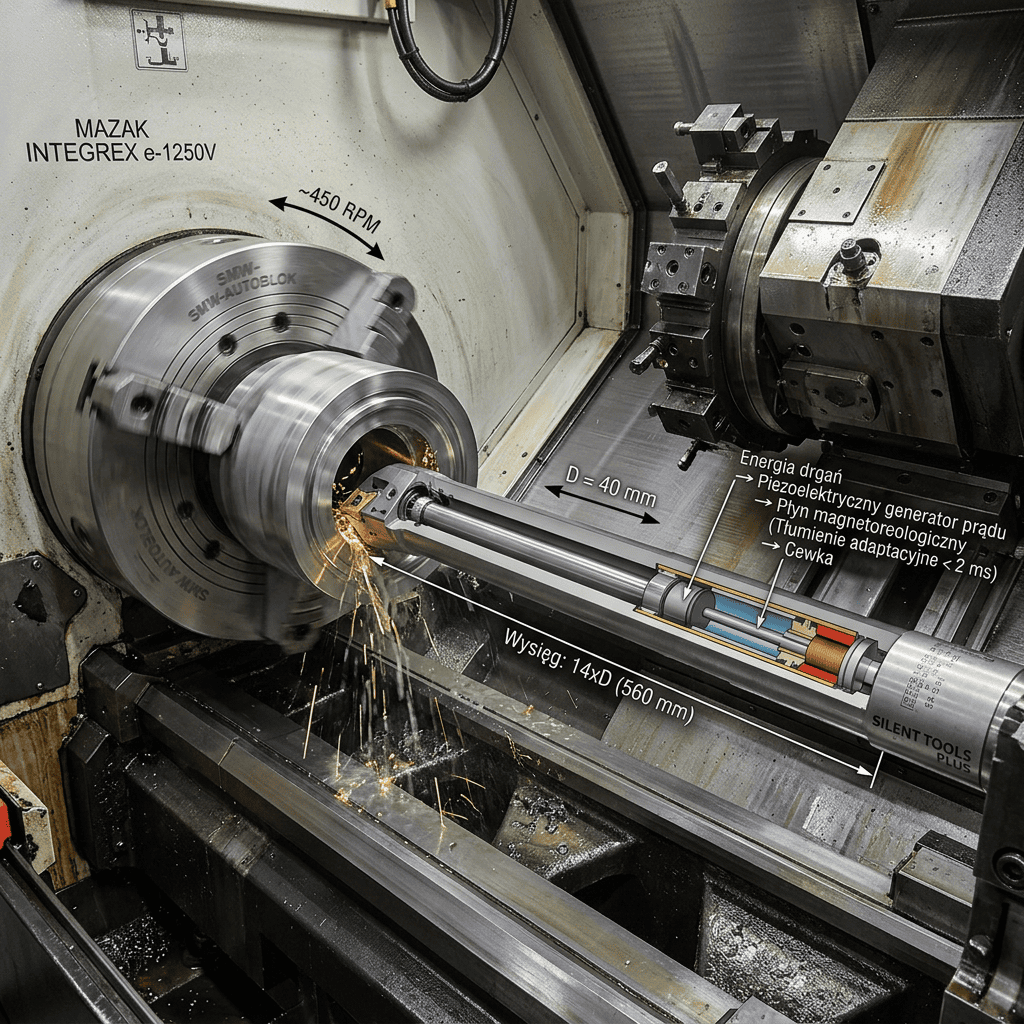
Samozasilający się wytaczak 12xD z magnetoreologiczną adaptacją tłumienia drgań chatter
Pozyskiwanie energii kinetycznej drgań za pomocą harvesterów piezoelektrycznych. Płynna modulacja lepkości medium tłumiącego bez zewnętrznego zasilania i baterii.
1. CO: Fizyczne bariery pasywnych tłumików masowych (TMD)
Dotychczasowy złoty standard – pasywne wytaczaki tłumione (np. ciężki rdzeń wolframowy zawieszony na pierścieniach elastomerowych wewnątrz korpusu) – strojony jest pod ściśle określoną częstotliwość rezonansową. W momencie zagłębiania się narzędzia w otwór, masa dynamiczna układu ulega zmianie, a zmiana prędkości obrotowej wrzeciona przesuwa częstotliwość drgań poza strefę optymalnego tłumienia elastometru.
Z kolei próby budowy aktywnych tłumików mechatronicznych borykały się z problemem zasilania: umieszczenie akumulatorów litowo-jonowych wewnątrz drążonego trzonka narzędzia rodzi ryzyko pożarowe pod wpływem udarów i temperatury skrawania, a konieczność ich wymiany co 4–6 godzin blokuje automatyczną pracę centrów tokarskich.
2. JAK: Zjawisko piezo-harvestingu i sterowanie cieczą magnetoreologiczną (MRF)
Konstrukcja nowej generacji wytaczaka zintegrowana jest w całkowicie autonomiczny, pasywno-aktywny obwód samozasilający, którego działanie opiera się na dwóch sprzężonych zjawiskach fizycznych:
Autonomiczna Pętla Regulacji Tłumienia
U nasady wytaczaka, w strefie maksymalnego momentu gnącego, zintegrowano stos płytek piezoceramicznych PZT (Energy Harvester). W momencie powstawania drgań ugięcie sprężyste generuje ładunek elektryczny (prosty efekt piezoelektryczny), generując napięcie proporcjonalne do amplitudy drgań. Napięcie to, po przejściu przez miniaturowy układ mostka prostowniczego, zasila bezpośrednio cewkę elektromagnesu umieszczoną w komorze głowicy narzędzia.
Komora robocza wypełniona jest płynem magnetoreologicznym (MRF) – zawiesiną cząstek żelaza karbonylkowego w oleju syntetycznym. Wzrost amplitudy drgań automatycznie generuje silniejsze pole magnetyczne w cewce, co w czasie poniżej 2 ms powoduje wzrost lepkości cieczy i zesztywnienie łańcuchów dipolowych wokół wolframowej masy bezwładnościowej.
Układ działa samoregulująco: im większa tendencja do powstawania rezonansu, tym większa energia zasila tłumik, przesuwając parametry tłumienia dokładnie w pasmo bieżących drgań bez konieczności kalibracji i bez zewnętrznych baterii.
3. Wdrożenia i producenci zaawansowanych systemów wytaczarskich
Sandvik Coromant
System: Silent Tools Smart GenerationRozwinięcie rodziny wytaczaków z tłumieniem adaptacyjnym i zintegrowaną telemetrią obciążenia płytki w osi narzędzia dla głębokiego toczenia wewnętrznego.
Kennametal
Seria: Tuned E-Boring Bar TechModułowe systemy wytaczarskie ze zintegrowanymi tłumikami reologicznymi zoptymalizowanymi do obróbki otworów nieprzelotowych w stopach żarowytrzymałych.
BIG KAISER Precision Tooling
System: Smart Damper Auto-TunePrecyzyjne głowice wytaczarskie mikrometryczne ze zintegrowanym tłumieniem wibracji przy wysięgach dochodzących do 12xD bez spadku sztywności statycznej.
4. Korzyści operacyjne w obróbce trudnoobrabialnej
- Podwojenie parametrów skrawania: Możliwość zwiększenia głębokości skrawania ap oraz posuwu na obrót fn o 100–150% przy zachowaniu stabilności dynamicznej.
- Poprawa gładkości powierzchni: Stabilne uzyskiwanie chropowatości Ra < 0.8 μm na wysięgu 12xD, co eliminuje konieczność wtórnego szlifowania lub dogładzania otworów.
- Wydłużenie trwałości węglika: Eliminacja mikro-wykruszeń ostrza spowodowanych uderzeniami rezonansowymi – żywotność płytki wzrasta średnio 3-krotnie.
5. Porównanie efektywności metod tłumienia przy wysięgu 12xD
| Wskaźnik Skrawania | Wytaczak z Węglika Spiekanego (Brak tłumienia) | Wytaczak Pasywny (Tłumik TMD z elastomerem) | Wytaczak Samozasilający się z Cieczą MRF |
|---|---|---|---|
| Maksymalny stabilny wysięg | 6xD – 7xD | 10xD | 12xD – 14xD (Pełna stabilność) |
| Pasmo tłumionych częstotliwości | Brak | Wąskie (±15 Hz wokół nastawy) | Szerokopasmowe (Adaptacja 100 – 1200 Hz) |
| Zewnętrzne źródło zasilania | Nie dotyczy | Brak | Brak (100% samozasilanie piezoelektryczne) |
| Chropowatość Ra (Tytan, 12xD) | > 6.3 μm (Silny chatter) | 1.6 – 2.5 μm | < 0.6 μm (Jakość szlifu) |
Wpływ na Rentowność Gniazda Tokarskiego
W produkcji obudów pomp ciśnieniowych ze stali duplex, przejście ze standardowej technologii wytaczania pasywnego na wytaczak MRF skróciło czas maszynowy jednostkowego detalu z 42 minut do 18 minut dzięki podniesieniu prędkości skrawania Vc ze 110 do 220 m/min.
Brak konieczności stosowania operacji wykańczającego honowania otworów wygenerował bezpośrednią oszczędność na poziomie 62 000 PLN w skali serii 500 sztuk, przy jednoczesnym wyeliminowaniu ryzyka zniszczenia detalu przez nagłe zakleszczenie narzędzia.
Initiate Your Polish Market Expansion Today[cite: 5]
Explore our portal ecosystem or schedule an introductory strategic session to review custom Value-Added Distribution (VAD) representation, technical feature roadmaps, and B2B exposure packages for your hardware line[cite: 5]. Gain immediate access to 300,000+ monthly Polish engineers, plant managers, and procurement leaders[cite: 4, 5].
[cite: 5] Explore Portal: https://integratorprzemyslowy.eu[cite: 5]

Author: INTEGRATORPRZEMYSŁOWY.PL