Bezprzewodowa telemetria oprawek HSK-A63: Jak dynamiczny pomiar sił skrawania eliminuje drgania rezonansowe i wydłuża żywotność frezów o 40%


Bezpośredni pomiar sił w stożku oprawki HSK-A63. Eliminacja rezonansu skrawania
Wstęp: Problem opóźnionej detekcji drgań we wrzecionie
Wysoko wydajna obróbka skrawaniem (HPC) wyznacza dziś granice wytrzymałości mechanicznej narzędzi węglikowych. Podczas frezowania materiałów o trudnej skrawalności, takich jak tytan Ti-6Al-4V, stopy niklu (Inconel 718) czy zahartowane matryce stalowe (60 HRC), pojawienie się drgań samowzbudnych (zjawisko chatter) oznacza natychmiastowe zniszczenie krawędzi skrawającej.
Dotychczasowe systemy monitorowania procesów opierały się na analizie obciążenia silnika wrzeciona (pomiar prądu z falownika VFD). Z punktu widzenia fizyki skrawania jest to metoda wysoce powolna. Bezwładność wirnika, przekładni oraz samych masuzwojeniowych sprawia, że zanim skok oporu skrawania wywoła dostrzegalny wzrost prądu stojana, krawędź natarcia frezu jest już mikroskopijnie wykruszona, a na detalu powstają nieodwracalne karby uszkadzające chropowatość powierzchni (Ra).
Mechanika Zjawiska: Anatomia Telemetrycznej Oprawki HSK
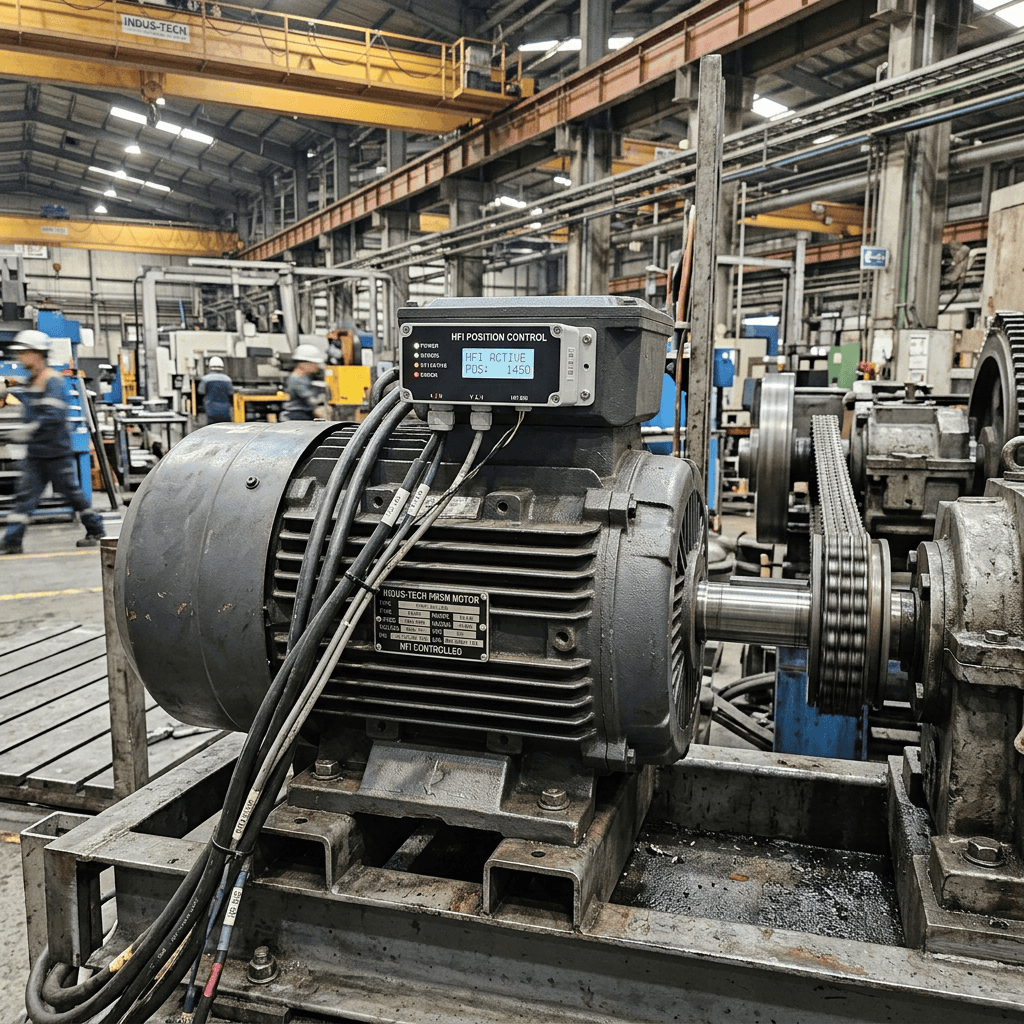
Inteligentna oprawka narzędziowa (np. systemy klasy SCHUNK iTENDO2 lub SPIKE) przenosi punkt pomiarowy z szafy elektrycznej bezpośrednio w rejon powstawania wióra – w stożek oprawki HSK-A63, zaledwie kilkanaście milimetrów nad krawędzią chwytu narzędzia. Wewnątrz stali oprawki zintegrowano miniaturowe czujniki piezorezystancyjne oraz wieloosiowe akcelerometry MEMS, które mierzą składowe siły skrawania: styczną (Fc), promieniową (Fr) oraz poślizg fazowy w czasie rzeczywistym.
Integracja ze sterowaniem CNC i algorytm pętli zwrotnej
Dane z czujników obracających się z prędkością do 18 000 obr./min są przesyłane bezprzewodowo za pomocą cyfrowego łącznika indukcyjnego do modułu umieszczonego w przestrzeni roboczej maszyny. Dalsza droga sygnału to bezpośrednie wpięcie w magistralę czasu rzeczywistego nowoczesnego sterownika CNC (np. Siemens SINUMERIK ONE, Heidenhain TNC 640 czy Fanuc 30i-B).
Gdy algorytm wykryje przekroczenie progu siły promieniowej (Fr) zwiastujące początek drgań rezonansowych, sterownik CNC w czasie poniżej 1 milisekundy dokonuje adaptacyjnej mikrokorekty parametrów: zmienia posuw na ząb (fz) lub nieznacznie przesuwa prędkość obrotową wrzeciona (n), wychodząc ze strefy częstotliwości rezonansowej układu OOPN (Obrabiarka-Oprawka-Narzędzie-Przedmiot).
Uzysk Biznesowy i ROI: Kiedy inwestycja się zwraca?
Zastosowanie telemetrii procesowej w stożku narzędziowym przesuwa parametry obróbki z ostrożnych wartości bezpiecznych wprost na granicę fizycznych możliwości frezu. Zwiększenie szybkości usuwania materiału (MRR – Material Removal Rate) o 20-30% łączy się z wydłużeniem trwałości drogich frezów pełnowęglikowych i głowic składanych o średnio 40%.
Dla zakładów branży lotniczej czy automotive, gdzie koszt pojedynczego zniszczonego korpusu ze stopu tytanu wyceniany jest w dziesiątkach tysięcy euro, ochrona przed nagłym złamaniem frezu gwarantuje zwrot z zakupu systemu telemetrycznego już w pierwszych 3-4 miesiącach eksploatacji.
Porównanie Metod Diagnostyki Stanu Skrawania
| Wskaźnik Techniczny | Pomiar Prądu Wrzeciona (VFD) | Akustyka Zewnętrzna (Mikrofon) | Telemetria w Oprawce HSK |
|---|---|---|---|
| Częstotliwość próbkowania | 10 – 50 Hz | 1 000 Hz | 10 000 Hz (10 kHz) |
| Czułość na siły boczny (Fr) | Niska (maskowana masą wrzeciona) | Średnia (zakłócenia z hali) | Bezpośrednia (10 mm od frezu) |
| Czas reakcji na uderzenie | 100 – 300 ms | 20 – 50 ms | < 1 ms (Bezpośrednia pętla) |
| Wpływ na żywotność ostrza | Brak ochrony przed mikro-wykruszeniem | Chroni przed katastrofą | Wzrost trwałości o 30 – 45% |

Author: INTEGRATORPRZEMYSŁOWY.PL