Bezpośredni pomiar skrętu w węźle kinematycznym. Przekładnie cykloidalne 4. generacji ze zintegrowanymi sensorami tensometrycznymi MEMS

Sensoryka tensometryczna wbudowana w strukturę przekładni cykloidalnych 4. generacji
Eliminacja zewnętrznych barier pomiarowych momentu dynamicznego. Zastosowanie półprzewodnikowych czujników odkształcenia w koszykach łożysk mimośrodowych eliminuje luz nawrotowy i zapobiega pękaniu tarcz cykloidalnych pod obciążeniem udarowym.
1. CO: Ograniczenia tradycyjnej detekcji przeciążeń skrętnych
Standardowe układy napędowe szacują moment obciążenia na podstawie pomiaru prądu w obwodzie pośredniczącym falownika lub za pomocą zewnętrznych czujników siły i momentu (F/T) montowanych pomiędzy kołnierzem wyjściowym a narzędziem roboczym (EOAT).
Pomiar prądu stojana obarczony jest błędem wynikającym ze zmiennej sprawności mechanicznej przekładni, lepkości smaru plastycznego zależnej od temperatury oraz bezwładności wirnika. Z kolei zewnętrzne tensometry na kile zwiększają masę manipulatora, ograniczają udźwig netto robota i są narażone na uszkodzenia mechaniczne oraz zakłócenia elektromagnetyczne (np. w pobliżu kleszczy zgrzewalniczych). Kiedy w przekładni dochodzi do mikropęknięć zmęczeniowych sworzni rolkowych na skutek nieprzewidzianej kolizji, sterownik nadrzędny dowiaduje się o tym dopiero po wystąpieniu luzu skokowego i zniszczeniu geometrii zębów.
2. JAK: Integracja krzemowych mostków piezorezystancyjnych w strukturze łożyskowej
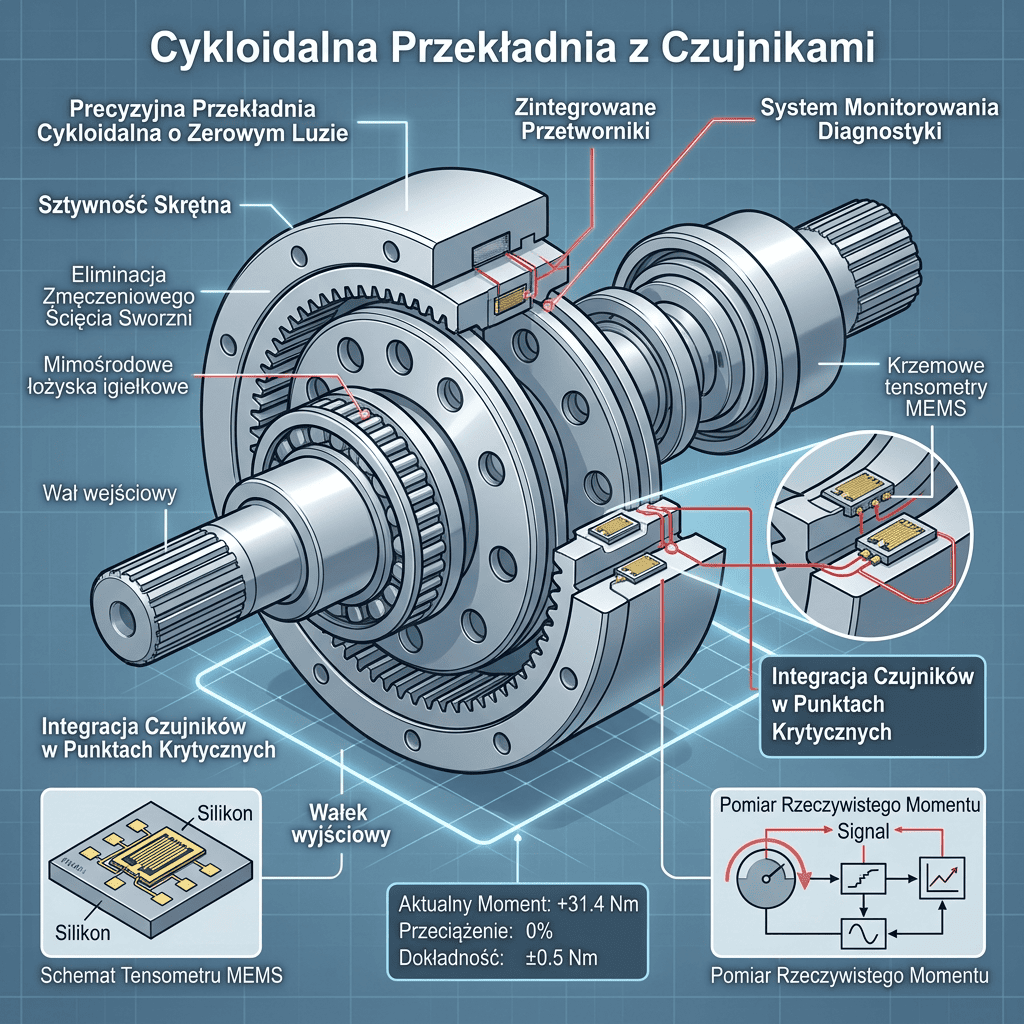
Czwarta generacja przekładni cykloidalnych integruje sensorykę bezpośrednio wewnątrz monolitycznego korpusu. Wykorzystano technologię litografii cienkowarstwowej do napylenia krzemowych tensometrów MEMS bezpośrednio na pierścienie zewnętrzne łożysk wałka mimośrodowego oraz na sworznie nośne tarczy cykloidalnej.
Fizyka Pomiaru: Mikroodkształcenia sprężyste tarczy
W trakcie przenoszenia momentu obrotowego tarcza cykloidalna opiera się jednocześnie o wiele rolek obwodowych (zazębienie wielopunktowe). Siły nacisku wywołują mikroskopijne, sprężyste spłaszczenia sworzni o wartościach rzędu kilku mikrometrów. Umieszczony w strefie ścinania sensor MEMS rejestruje tę deformację jako zmianę rezystancji w mostku Wheatstone’a. Sygnał jest wzmacniany przez wbudowany układ ASIC i transmitowany cyfrowo za pośrednictwem złącza bezstykowego (Near-Field Telemetry) ze stałą częstotliwością 8 kHz.
Zastosowanie wewnętrznej telemetrii pozwala na bezpośrednie wyliczenie rzeczywistego ugięcia skrętnego wału wyjściowego. Dzięki temu algorytm kompensacji w czasie rzeczywistym koryguje pozycję kątową serwosilnika, sprowadzając histerezę i dynamiczny błąd nadążania do zera, niezależnie od siły nacisku narzędzia na obrabiany detal.
3. Wdrożenia i producenci komponentów precyzyjnych
Nabtesco Precision
Seria: RV-N ze zintegrowanym modułem Smart TorqueŚwiatowy lider w produkcji przekładni cykloidalnych wdrożył zintegrowaną technologię pomiaru naprężeń w korpusie łożyska głównego, eliminując potrzebę kalibracji luzu przez cały okres eksploatacji (ponad 20 000 godzin).
Harmonic Drive SE
Rozwiązanie: Sensor-Enabled CycloDrive HybridHybrydowa konstrukcja falowo-cykloidalna z wbudowanym mikroprocesorowym układem oceny zużycia bieżni tocznej, przesyłająca dane po protokole IO-Link lub bezprzewodowo do sterownika celi.
Spinea
Seria: TwinSpin G-Series z czujnikami MEMSSłowacki producent zintegrował tensometry wewnątrz uszczelnionego modułu łożyskowo-redukcyjnego o podwyższonej odporności na udary promieniowe dla zrobotyzowanych pozycjonerów spawalniczych.
4. Zastosowanie w węzłach Utrzymania Ruchu
- 7. osie robotów spawalniczych (Torowiska i Pozycjonery): Ciągły monitoring momentu obciążenia pozwala na automatyczne wykrycie przytarcia prowadnic liniowych zanim dojdzie do zablokowania wózka.
- Precyzyjny montaż w branży półprzewodnikowej: Wykrywanie oporu rzędu ułamków niutonometra przy osadzaniu delikatnych komponentów optoelektronicznych bez stosowania zewnętrznych czujników siły.
- Ciężkie frezowanie zrobotyzowane: Aktywny pomiar drgań skrętnych w osiach robota umożliwia natychmiastowe obniżenie posuwu przy wejściu narzędzia w fazę drgań rezonansowych (chatter).
5. Zestawienie techniczne: Przekładnia standardowa a 4. generacja z MEMS
| Parametr Konstrukcyjny | Przekładnia Cykloidalna Standardowa | Przekładnia 4. Generacji z Sensorami MEMS |
|---|---|---|
| Dokładność estymacji momentu | ± 8 – 15% (Na podstawie prądu silnika) | ± 0.5% (Bezpośredni pomiar w węźle) |
| Czas reakcji na przeciążenie kolizyjne | 25 – 60 ms | < 1 ms (Sprzętowe odcięcie w napędzie) |
| Wpływ na masę manipulatora | Wymaga zewnętrznego czujnika F/T (+2.5 kg na kile) | 0 kg (Sensory zintegrowane w korpusie) |
| Luz kątowy (Backlash) po 15 000 h | Wzrasta do 1.5 – 3.0 arcmin | < 0.5 arcmin (Kompensowany programowo w locie) |
Wpływ na wskaźnik OEE i koszty regeneracji
Koszt awaryjnej wymiany przekładni cykloidalnej w osi 1 lub 2 robota o udźwigu 210 kg to wydatek rzędu 35 000 – 60 000 PLN za sam komponent, nie licząc 12-godzinnego postoju linii produkcyjnej.
Dzięki ciągłemu pomiarowi skrętu i wbudowanej analityce zmęczeniowej opartej na regule Palmgrena-Minera, system informuje o degradacji filmu smarnego lub mikro-wyszczerbieniach sworzni z wyprzedzeniem 400 godzin roboczych. Umożliwia to planową wymianę podczas planowanego okna serwisowego, redukując nieplanowane przestoje w zakładzie o 85%.

Author: INTEGRATORPRZEMYSŁOWY.PL