Toczenie bardzo głębokich otworów przy dużym wysięgu narzędzia generuje potężne wibracje !!

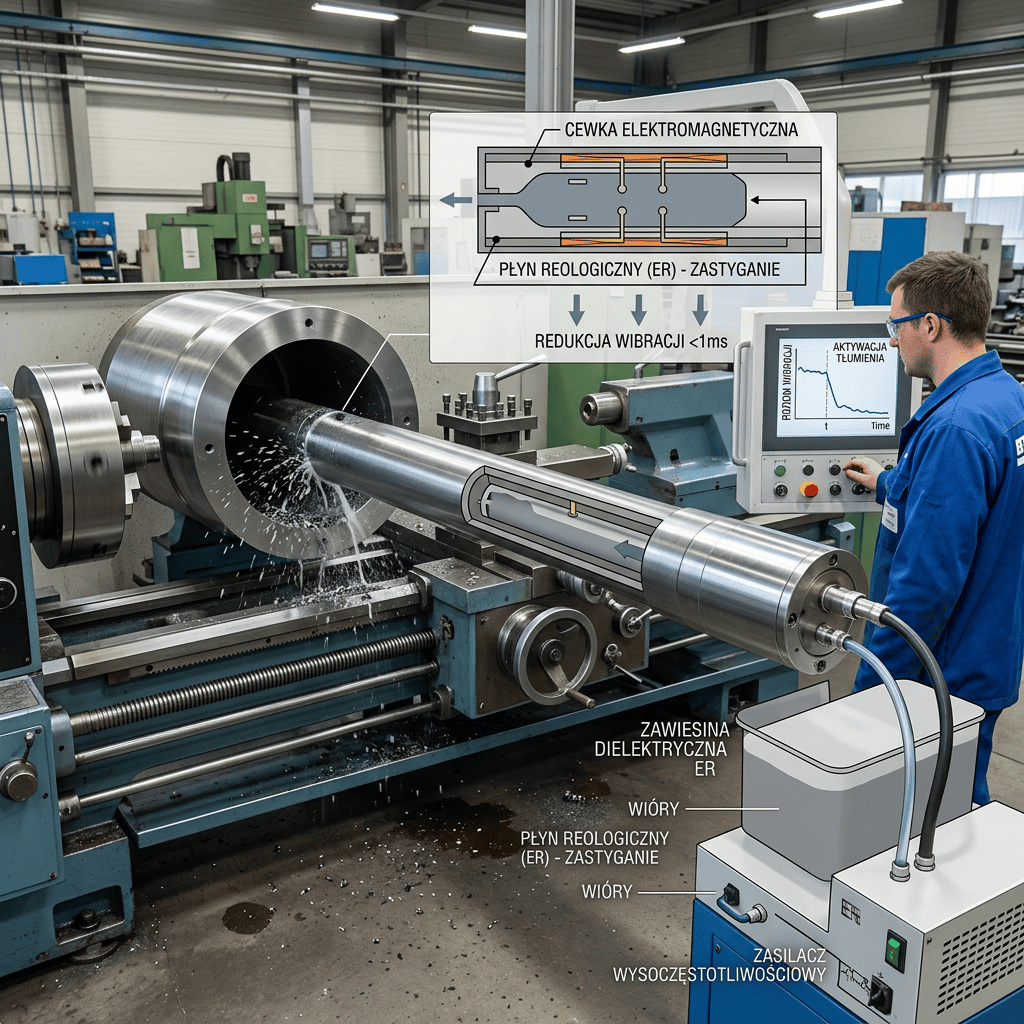
Dynamiczne tłumienie drgań (Chatter) aktywowane prądem
Roztaczanie głębokich otworów (np. korpusów siłowników hydraulicznych czy wałów turbin) to proces operujący na granicy praw fizyki. Gdy wysięg narzędzia przekracza proporcję 10xD (długość do średnicy), stalowy pręt traci sztywność. Krawędź skrawająca wchodzi w materiał, odbija się, i wpada w potężny rezonans samowzbudny. Ten tzw. chatter niszczy gładkość powierzchni detalu (Ra), błyskawicznie kruszy wierzchołek węglika spiekanego i zmusza technologów do ekstremalnego zaniżania parametrów skrawania, co drastycznie wydłuża czas cyklu CNC.
Pasywne tłumiki masowe wewnątrz wytaczadeł (Tuned Mass Dampers) przestały wystarczać, ponieważ radzą sobie tylko z jedną, sztywno zestrojoną częstotliwością. W odpowiedzi na to wyzwanie, na targach AMB 2026 pokazano Wytaczadła Elektroreologiczne (ER Fluid Boring Bars) – narzędzia, które aktywnie dostosowują swoją sztywność w czasie rzeczywistym.
Fizyka cieczy ER
Rdzeń narzędzia jest wewnątrz całkowicie pusty i zalany tzw. cieczą elektroreologiczną. To unikalna zawiesina polaryzowalnych cząstek dielektrycznych w oleju mineralnym lub silikonowym. W stanie spoczynku płyn ma konsystencję gęstego mleka. Jednak gdy do obudowy przyłożymy pole elektryczne (za pomocą wbudowanych elektrod), cząstki w ułamku milisekundy układają się w sztywne, włókniste łańcuchy, zagęszczając płyn do stanu ciała stałego.
Pętla sprzężenia zwrotnego
W głowicy wytaczadła zainstalowano miniaturowy czujnik piezoelektryczny, który nasłuchuje wibracji. Gdy tylko ostrze zaczyna drgać, procesor w oprawce błyskawicznie moduluje napięcie przepuszczane przez ciecz. Zmieniając gęstość rdzenia w locie (kilkaset razy na sekundę), narzędzie nieustannie zmienia swoją własną częstotliwość rezonansową, uniemożliwiając wpadnięcie w chatter.
Przejście na tłumienie półaktywne to rewolucja w ekonomice obróbki. Technolog otrzymuje maszynę zdolną do wiercenia i wytaczania otworów na gigantyczną głębokość (nawet 14xD) z parametrami posuwu i głębokości skrawania (ap), które dotąd były zarezerwowane wyłącznie dla bardzo płytkiej, sztywnej obróbki. Czas cyklu obróbki jednego gniazda zaworowego spada z 45 minut do niespełna 15 minut, a zużycie płytek węglikowych maleje o połowę.

Author: INTEGRATORPRZEMYSŁOWY.PL