Cięcie opon i plastiku jak ciepłego masła! Ultradźwiękowe noże na robotach obcinają opór skrawania o 80%

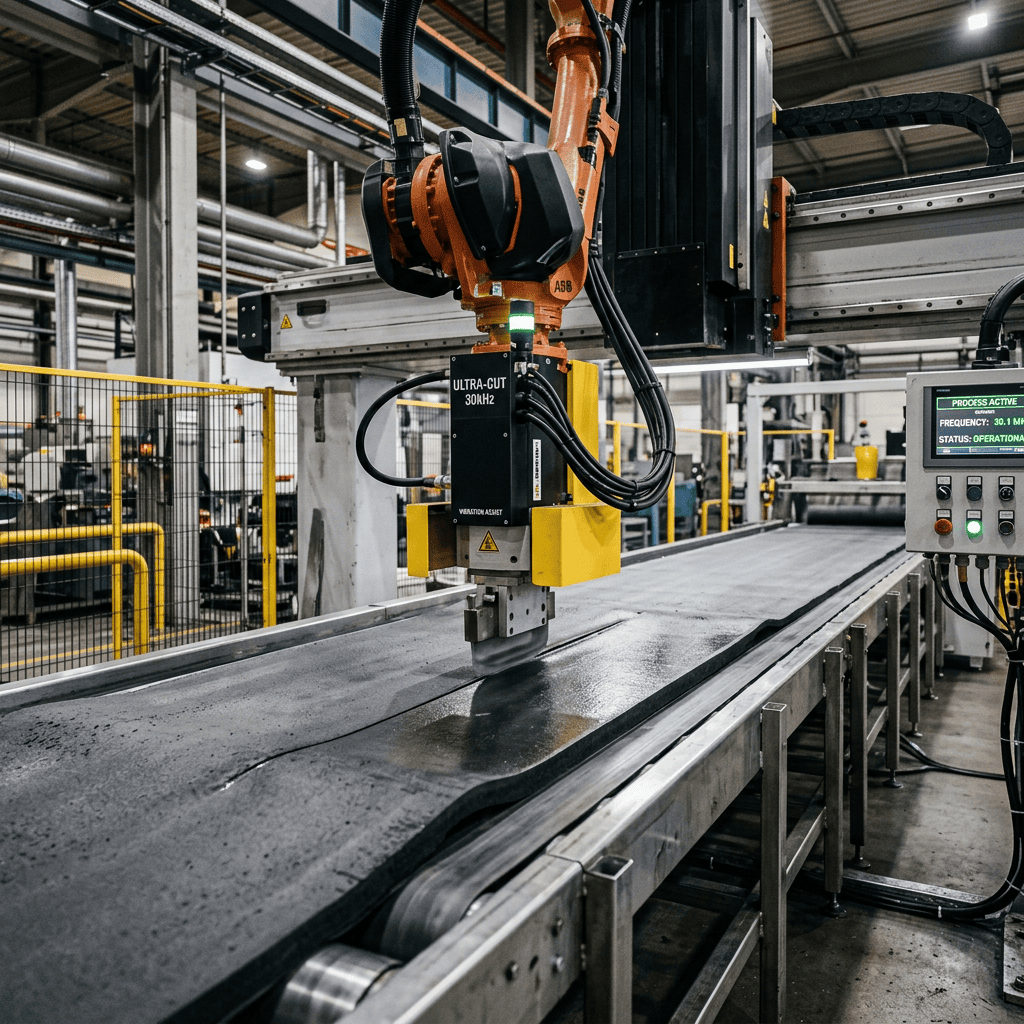
Akustyczne mikro-szarpnięcia ostrza blokujące adhezję elastomerów
Odcinanie naddatków poprodukcyjnych (np. wylewki po prasie na oponach, uszczelkach drzwiowych lub panelach z kompozytu aramidowego) za pomocą zwykłych, ostrych narzędzi pneumatycznych stwarza gigantyczny opór na ramieniu robota. Guma lepi się do ostrza (adhezja), detal odkształca się przed przecięciem, co zmusza do stosowania wymuszonych docisków, a samo cięcie wychodzi nierówno i poszarpane.
Aby zlikwidować efekt miażdżenia podczas cięcia, przemysł oponiarski integruje na końcówkach robotów Ultradźwiękowe Głowice Tnące (Ultrasonic Cutting Horns).
| Zachowanie ostrza podczas obróbki | Zwykły Nóż Mechaniczny (Statyczny) | Nóż Ultradźwiękowy (Sonotroda) |
|---|---|---|
| Zasada wchodzenia w materiał | Fizyczny nacisk i tarcie ślizgowe na boki. Wymaga dużej siły pchania rzędu 50-100 N. | Tytanowe ostrze pulsuje wzdłużnie 30 000 razy na sekundę. W mikroskali uderza w gumę i natychmiast się cofa. |
| Zjawisko klejenia się cieczy i plastiku | Gorący materiał osiada i zastyga na ostrzu. Wymaga czyszczenia mechanicznego. | Wibracje o wysokiej częstotliwości natychmiastowo strzepują każdy pył. Ostrze ma właściwości 100% samoczyszczące. |
Tarcie szczątkowe generowane przez ostrze ultradźwiękowe nie pali krawędzi (brak zapachu topionego plastiku i toksycznego dymu z opon). Ponieważ nacisk ramienia robota spada o ponad 80%, narzędzie może być bez obaw zamontowane na lekkich robotach współpracujących (Cobotach), które w tradycyjnych metodach cięcia siłowego zgłosiłyby błąd przeciążenia na pierwszych centymetrach detalu.

Author: INTEGRATORPRZEMYSŁOWY.PL