Strefowe grzanie indukcyjne matryc tłocznych z chłodzeniem CO2: Formowanie stali HSLA o wytrzymałości 1500 MPa


Lokalna przemiana austenityczno-martenzytyczna prowadzona bezpośrednio w gnieździe tłocznika
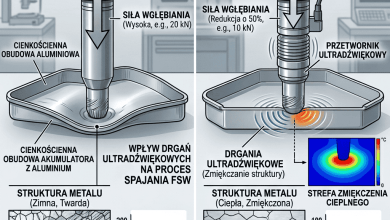
Proces formowania elementów konstrukcyjnych ze stali stopowych o wysokiej wytrzymałości (np. stali borowej 22MnB5) metodą tradycyjnego tłoczenia na zimno generuje potężne siły oporowe. Blacha po wyjściu z matrycy doznaje zjawiska sprężynowania giętnego (Springback), co uniemożliwia uzyskanie powtarzalnych wymiarów. Przenoszenie całej rozżarzonej blachy z zewnętrznego pieca do prasy wywołuje z kolei jej szybkie utlenianie powierzchniowe.
W nowej generacji pras tłocznych wdraża się **Zintegrowany System Indukcyjnego Grzania Strefowego z Chłodzeniem CO2 (In-Die Inductive Hot Stamping)**.
Cewki indukcyjne wysokiej częstotliwości wbudowane są bezpośrednio w strukturę matrycy prasującej. W momencie zamknięcia tłocznika impuls indukcyjny rozgrzewa wybrane strefy blachy do temperatury 900°C w czasie poniżej 1 sekundy, doprowadzając stal do struktury austenitycznej.
Zaraz po sformowaniu kształtu, przez micro-dysze w matrycy natryskiwany jest skroplony dwutlenek węgla ($\text{CO}_2$), powodujący błyskawiczne schłodzenie strefy z prędkością powyżej 100°C/s.
- Uzyskanie martenzytycznej struktury o wytrzymałości 1500 MPa: Bezpośrednie ukształtowanie twardych stref w miejscu największych naprężeń.
- Całkowita eliminacja zjawiska sprężynowania blachy: Odkształcanie plastyczne zachodzi w stanie zredukowanego oporu płynięcia stali.
- Oszczędność miejsca na hali: Brak konieczności instalowania wielometrowych pieców przejściowych przed prasami.
Opracowano z wytycznych Schuler Pressen, Trumpf Induction Heating oraz norm DIN EN 10338 w obróbce stali wysokie wytrzymałości.

Author: INTEGRATORPRZEMYSŁOWY.PL