Ratunek dla drogich odlewów. Jak wiertła pełnowęglikowe mielą złamane gwintowniki

Kruszenie zamiast skrawania. Fizyka usuwania złamanych gwintowników
Dogłębna analiza skrawania materiałów ultra-twardych. Jak ujemna geometria ostrza w wiertłach VHM wykorzystuje kruchość zahartowanej stali HSS, obracając najgorszą warsztatową awarię w pył.
Stan przedzawałowy: Trzask w głuchym otworze
Gwintowanie głębokich, ślepych otworów w stali stopowej lub żeliwie to operacja podwyższonego ryzyka. Gdy wiór zablokuje się w rowku odprowadzającym, gwintownik maszynowy HSS (lub HSS-Co) pęka z charakterystycznym trzaskiem, zostawiając twardy jak szkło rdzeń zablokowany głęboko w detalu. Dla Służb UR oznacza to zazwyczaj zatrzymanie remontu kluczowej maszyny.
Klasyczne metody ratunkowe potrafią pogorszyć sprawę. Użycie standardowych wykrętaków (tzw. świńskich ogonów) często kończy się ukręceniem twardego wykrętaka wewnątrz już złamanego gwintownika, tworząc barierę nie do sforsowania. Próba nawiercenia wiertłem kobaltowym kończy się natychmiastowym spaleniem i stępieniem ostrza (gwintownik ma twardość powyżej 60 HRC). Usługowe wyiskrzanie elektroerozyjne (EDM) jest skuteczne, ale drogie i wymusza demontaż części oraz jej transport. Inżynieria materiałowa odpowiedziała na to wiertłami z pełnego węglika spiekanego (VHM) o dedykowanej geometrii.
Mechanika niszczenia: Ujemny kąt natarcia
Wiertła frezujące do gwintowników (tzw. „pogromcy gwintowników”, np. marki Dormer, Garant) łamią zasady tradycyjnego skrawania. Zamiast ciąć materiał jak masło, wykorzystują one strukturalną kruchość zahartowanej stali szybkotnącej (HSS).
- Pełny Węglik (VHM): Materiał wiertła (Węglik Wolframu) jest znacznie twardszy i bardziej odporny termicznie niż stal HSS. Jest jednak kruchy, dlatego wymaga absolutnej sztywności wrzeciona (frezarka lub wiertarka magnetyczna – z ręki natychmiast pęknie).
- Geometria krawędzi: Ostrze posiada kąt wierzchołkowy często na poziomie 140° – 150° oraz mocno ujemny kąt natarcia. Narzędzie nie próbuje wejść pod materiał i formować sprężystego wióra. Ostrze, uderzając z wysoką prędkością, inicjuje mikropęknięcia w kruchej strukturze zablokowanego gwintownika.
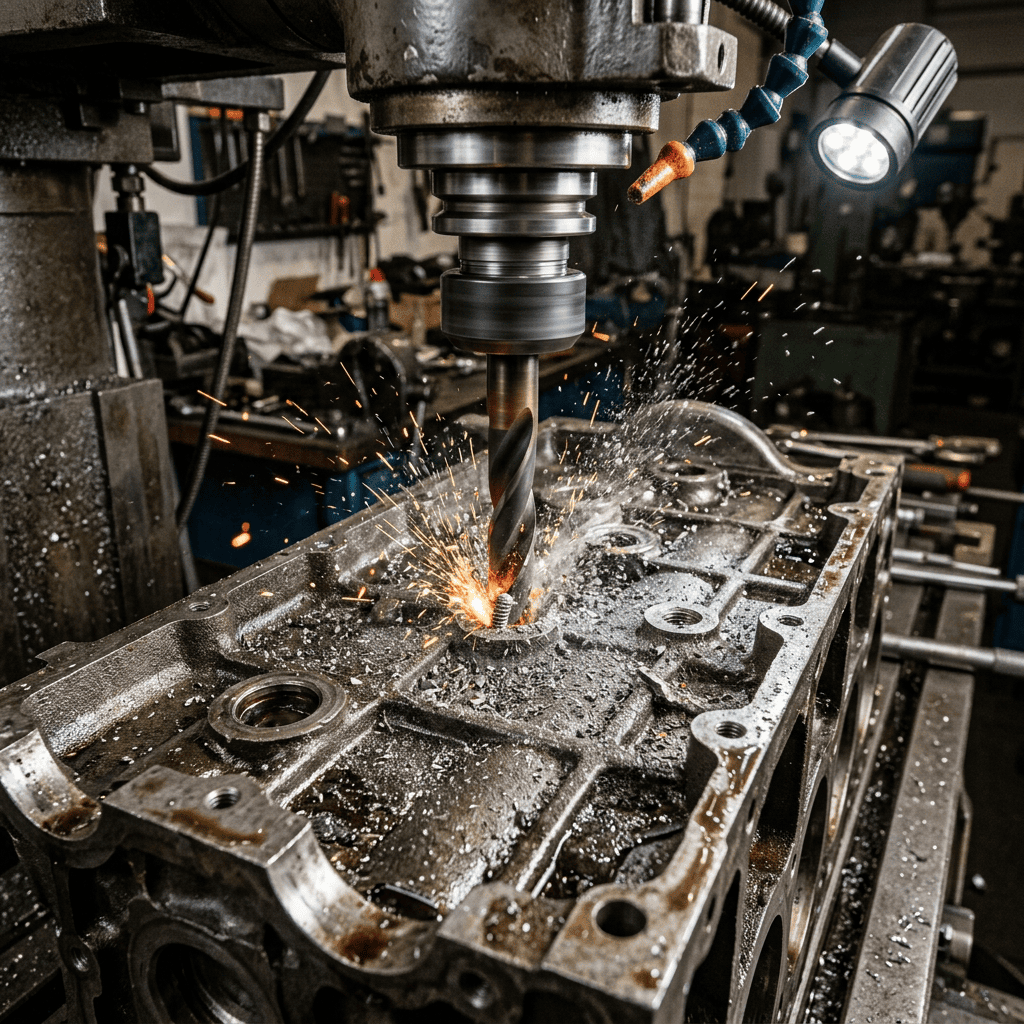
- Mielenie termomechaniczne: Wiertło pracuje na bardzo wysokich obrotach (np. 1500 – 3000 obr/min) z posuwem ręcznym i przerywanym (tzw. dziobaniem). Gwintownik jest dosłownie ścierany i kruszony na drobny pył. Rdzeń zostaje wyfrezowany, a mechanikowi pozostaje tylko wydłubać rysikiem cienkie igiełki resztek zwojów z pierwotnego gwintu.
Złota zasada: Sztywność ponad siłę
Proces wymaga cierpliwości i inżynieryjnego rygoru. Kluczem jest przygotowanie frontu robót. Złamany gwintownik zazwyczaj pęka pod kątem, tworząc poszarpaną krawędź. Przed użyciem drogiego wiertła VHM, mechanik musi wyrównać to czoło (np. małym kamieniem szlifierskim na szlifierce prostej), aby węglik nie ześlizgnął się w miększy materiał korpusu detalu. Operację frezowania prowadzi się całkowicie „na sucho” lub z ciągłym przedmuchem sprężonym powietrzem – zastosowanie chłodziwa przy tak wysokiej temperaturze punktowej spowodowałoby szok termiczny i mikropęknięcia węglika.
Zestawienie metod ekstrakcji
| Kryterium | Wybijanie punktakiem / Wykrętak | Drążarka Erozyjna (EDM) | Wiercenie Ratunkowe (VHM) |
|---|---|---|---|
| Ryzyko uszkodzenia detalu | Bardzo wysokie (Złamanie wykrętaka, zbicie gwintu) | Minimalne | Niskie (Przy zachowaniu centryczności) |
| Czas operacji | Godziny męczarni | Od kilku do kilkunastu godzin + transport | Ok. 5 – 15 minut na maszynie |
| Wymagania stanowiskowe | Brak, praca ręczna | Specjalistyczna, stacjonarna maszyna EDM | Sztywne wrzeciono (Wiertarka magnetyczna lub pionowa) |
Gdzie detal jest zbyt drogi, by zginąć (Case Studies)
Narzędzia typu VHM wchodzą do gry, gdy błąd obróbczy następuje na samym końcu kosztownego procesu.
Regeneracja bloków i głowic silników spalinowych
Czyszczenie i gwintowanie otworów pod szpilki głowicy silnika V8 to proces rutynowy. Złamanie gwintownika np. M11 na dnie głębokiego otworu w aluminiowym (lub żeliwnym) bloku oznaczało kiedyś wielką katastrofę. Zapięcie wiertarki magnetycznej na bloku i użycie wiertła VHM pozwala wydrążyć twardy rdzeń gwintownika bez uszkodzenia aluminiowej ścianki kanału (aluminium jest zbyt miękkie, wiertło węglikowe z ujemnym kątem naturalnie woli „ślizgać się” po miękkim, agresywnie krusząc twarde jądro).
Rachunek ekonomiczny (TCO): Tanie ratownictwo
Dobrej klasy wiertło pełnowęglikowe do rozwiercania gwintowników (np. pod gwint M8 lub M10) kosztuje od 150 do 350 PLN i jest z natury urządzeniem krótkotrwałym (często niszczy się po kilku użyciach). Jednak zestawienie tego kosztu z alternatywą – oddaniem korpusu matrycy wtryskowej wartej 80 000 PLN na złom lub zatrzymaniem naprawy na 3 dni w oczekiwaniu na usługę elektroiskrową – czyni z węglika najtańszą polisę ubezpieczeniową dla działu obróbki skrawaniem.