Pistoletowe ściągacze izolacji same „czytają” grubość kabla!

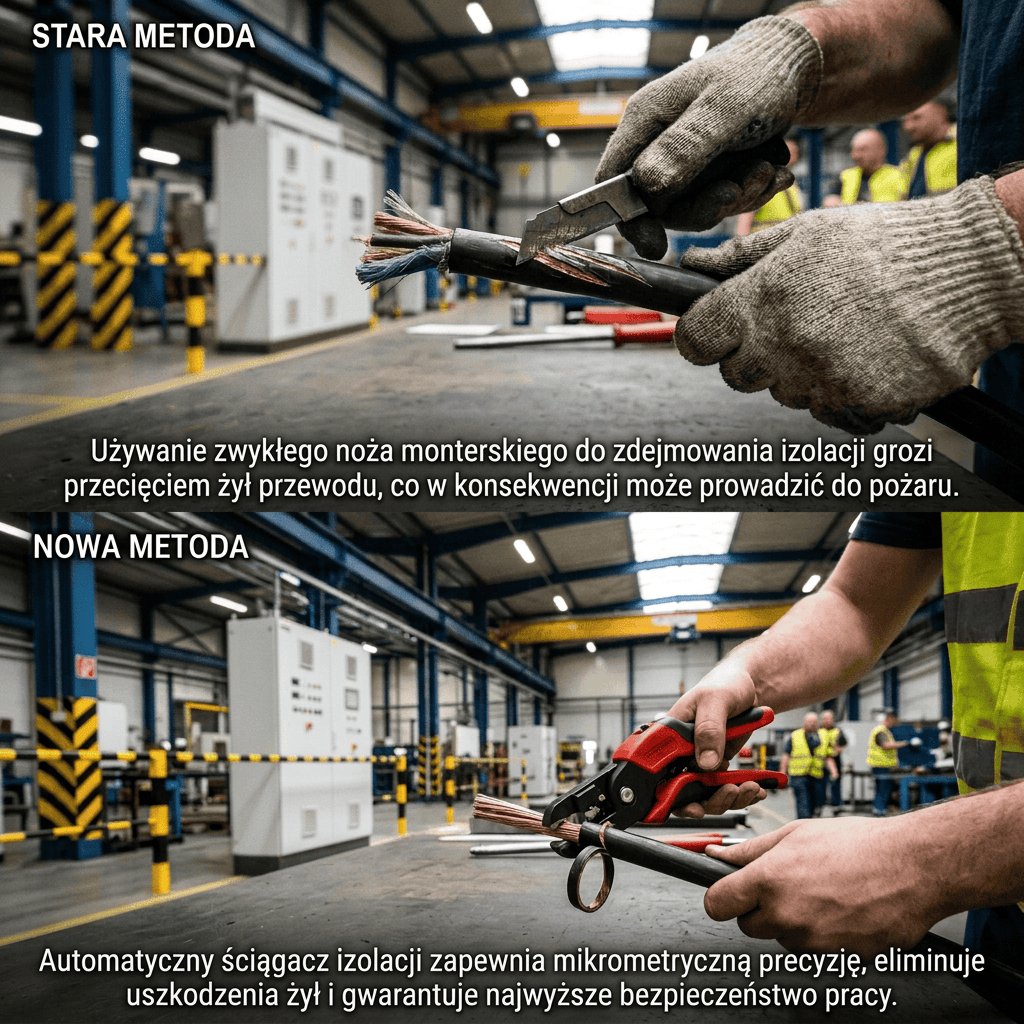
Anatomia idealnego cięcia. Jak autokompensacja eliminuje pożary szaf sterowniczych
Dogłębna analiza mechaniki ściągania dielektryków. Dlaczego nożyk tapicerski to sabotaż inżynieryjny i jak kinematyka ostrzy kształtowych chroni miedziany rdzeń przed zjawiskiem karbu.
Zbrodnia na miedzi: Niewidzialny punkt zapłonu
Prefabrykacja nowoczesnej szafy sterowniczej lub podłączanie wysp zaworowych na maszynie wymaga zarobienia setek, a czasem tysięcy końcówek kablowych. Tradycyjnie, na wielu warsztatach (szczególnie przy grubszych przewodach) wciąż króluje nożyk introligatorski lub obcinaczki boczne. Z punktu widzenia fizyki prądu, ręczne nacinanie izolacji „na wyczucie” to inżynieryjny sabotaż o odroczonym działaniu.
Nawet mistrzowski chwyt nie gwarantuje, że stalowe ostrze nie dotknie miedzi. Zarysowanie zewnętrznych drutów w lince miedzianej tworzy tzw. karb fizyczny (stress riser). Po zaciśnięciu w tulejce i poddaniu wibracjom od pracującej maszyny, nacięte druciki pękają. Przekrój czynny przewodu ulega drastycznemu zmniejszeniu, co zgodnie z prawem Joule’a-Lenza wywołuje potężny lokalny wzrost oporności i wydzielanie ciepła (Hot Spot). Kabel pod pełnym obciążeniem zaczyna się topić, doprowadzając do pożaru aparatury wartej dziesiątki tysięcy złotych.
Mechanika autokompensacji: Jak narzędzie „czyta” kabel
Aby wyeliminować błąd ludzki, producenci narzędzi (np. Jokari, Knipex z modelem Ergostrip) opracowali automatyczne ściągacze izolacji, które naśladują pracę precyzyjnej maszyny CNC w dłoniach mechanika. Odrzucono ideę ręcznej regulacji głębokości cięcia.
- Szczęki matrycowe (Force-Fit): Gdy mechanik zaciska rączkę, przednie szczęki z mikrowypustkami blokują się na zewnętrznej powłoce przewodu. Zapobiegają one wysunięciu się kabla, jednocześnie nie miażdżąc elastycznego dielektryka (PVC, PTFE czy silikonu).
- Ostrza lamelowe (Kasetowe): Główny system tnący nie jest prostym nożem. To zestaw drobnych lamel (blaszek tnących) sprzęgniętych z układem sprężynowym. Kiedy zaciskasz dłoń, system krzywek przesuwa ostrza do środka. Sprężyny automatycznie dostosowują głębokość penetracji ostrza idealnie do średnicy izolacji (np. od 0.2 do 6.0 mm²), opierając się na różnicy gęstości między miękkim polimerem a twardą miedzią.
- Kinematyka zrywania: Ostatnia faza ruchu rękojeści zamyka noże i jednym płynnym, poprzecznym szarpnięciem zrywa odcięty kawałek izolacji z rdzenia. Cały proces (chwyt, cięcie, zerwanie i powrót) trwa niecałą sekundę. Rdzeń miedziany zostaje nienaruszony, w idealnym stanie cylindrycznym.
Geometria zysku: Format pistoletowy vs zespół cieśni nadgarstka
Narzędzia ewoluowały z prostej formy „kombinerek” do konstrukcji pistoletowych o osi pochylonej (często pod kątem ok. 45-90 stopni względem przewodu). To nie jest zabieg wizualny. Przy seryjnym obrabianiu kabli w rozdzielni, praca prostym narzędziem wymusza wyginanie nadgarstka do nienaturalnego kąta, blokując krążenie krwi i powodując zapalenie ścięgien. Chwyt pistoletowy pozwala utrzymać staw łokciowy i nadgarstek w jednej, fizjologicznej linii, a siła wymagana do przebicia izolacji generowana jest z potężnych mięśni całego przedramienia, redukując zmęczenie operatora (RSI – Repetitive Strain Injury) niemal do zera.
Diagnostyka połączeń: Loteria vs Inżynieria
| Zjawisko instalacyjne | Nóż techniczny / Obcinaczki | Automatyczny ściągacz kompensacyjny |
|---|---|---|
| Integralność rdzenia prądowego | Wysokie ryzyko powstania karbu (szczególnie cienkie druty) | Gwarancja 100% nienaruszalności miedzi |
| Regulacja do różnych średnic | Wymaga ciągłego dostosowywania siły cięcia (wyczucia w dłoni) | Zero regulacji (narzędzie płynnie skacze od 0.2 do 6.0 mm²) |
| Czas cyklu na 1 przewód | Ok. 8-15 sekund (nacięcie, łamanie izolacji, zdjęcie) | Poniżej 2 sekund (jednostajne kliknięcie i nałożenie tulejki) |
Na froncie montażu: Gdzie automat niszczy opór? (Case Studies)
Wydatek na precyzyjne noże lamelowe ma największe znaczenie w strefach, gdzie brak miejsca determinuje użycie brutalnej siły, lub gdy wymagany jest absolutny rygor połączeniowy.
Głębokie puszki podtynkowe i koryta kablowe
Podłączanie czujników rozlokowanych na obudowie linii produkcyjnej często zmusza automatyka do pracy w ekstremalnie ciasnych, głębokich skrzynkach łączeniowych. Manewrowanie tam ostrym nożem tapicerskim grozi nie tylko przecięciem żyły docelowej, ale i uszkodzeniem izolacji innych, pracujących faz pod napięciem (co grozi potężnym zwarciem łukowym). Pistoletowa konstrukcja pozwala wsunąć narzędzie prostopadle do puszki, chwycić centymetrowy zapas kabla z samego dna i usunąć osłonę bez najmniejszego ryzyka dla reszty okablowania.
Stacje I/O z okablowaniem sygnałowym PTFE (Teflon)
Kable w środowiskach agresywnych chemicznie posiadają bardzo sztywną izolację z PTFE lub PUR. Próba jej rozerwania tępymi obcinaczkami kończy się wyciągnięciem całego miedzianego rdzenia z pancerza lub „rozciągnięciem” tworzywa sztucznego jak gumy do żucia. Zintegrowane, stalowe noże kasetowe hartowane olejowo ucinają nawet teflon ostro, jak skalpel, zostawiając idealnie równą krawędź – gotową od razu na wjazd w zacisk wtykowy (Push-In).
Rachunek ekonomiczny (TCO): Koszt fałszywych oszczędności
Wysokiej klasy automatyczny, pistoletowy ściągacz izolacji to koszt od 150 do 350 PLN (w zależności od producenta i modułów wymiennych kaset). Wobec ceny noża łamanego (10 PLN) może to wywołać opór działu zakupów. Rachunek TCO uderza jednak natychmiast przy pierwszej usterce: spalony od „gorącego węzła” (Hot Spotu) moduł wejść/wyjść sterownika PLC (np. Siemens czy Allen-Bradley) kosztuje od 3000 do 5000 PLN. Dodatkowo narzędzie, skracając czas zarobienia pojedynczego kabla o 10 sekund, generuje oszczędności liczone w dziesiątkach roboczogodzin podczas samej prefabrykacji nowej maszyny.